2026-09-17
Seorang pengeluar makanan dalam tin baru-baru ini meminta kami memetik barisan untuk tin minuman 330 ml. Soalan pertama mereka bukan tentang harga. Ia mengenai kelajuan: tin seminit, kebolehpercayaan anjakan dua kali dan kadar sekerap untuk belanjawan. Itulah soalan yang betul untuk dimulakan.
Kesimpulannya dahulu: pilih mesin membuat tin mengikut saiz dan bahan tin, keluaran setiap syif, dan kualiti jahitan dan salutan yang anda perlukan. Tahap automasi, perkakasan dan sokongan selepas jualan datang selepas ketiga-tiganya. Artikel ini merangkumi jenis mesin, proses pembentukan dan kimpalan, pemacu kos, dan tabiat penyelenggaraan yang memastikan saluran tin menguntungkan.
Mesin membuat tin menukar kepingan keluli bersalut, biasanya plat timah, menjadi bekas logam siap. Kebanyakan tumbuhan makanan dan minuman menggunakan garisan tiga keping: mesin memotong kosong rata, membengkokkannya ke dalam silinder, mengimpal jahitan sisi, menggunakan jalur pelindung di atas kimpalan, kemudian bebibir badan supaya stesen jahitan boleh bergolek pada hujung bawah dan penutup. Garisan dua keping, yang menarik cawan daripada cakera tunggal, sesuai dengan beberapa format minuman dan aerosol, tetapi pengeluaran tiga keping masih mendominasi makanan dalam tin, susu tepung dan produk kimia kerana ia lebih mudah menyesuaikan diri dengan larian pendek dan perubahan saiz yang kerap.
Baris lengkap merangkumi empat peringkat:
Pengilang menggabungkan beberapa operasi ke dalam satu akhbar, itulah sebabnya mesin dinamakan mengikut kiraan stesen. Penggabung satu stesen, dua stesen, tiga stesen atau empat stesen melaksanakan banyak operasi dalam satu kitaran, dan kiraan stesen secara langsung mempengaruhi output seminit dan ruang lantai.
Mesin membuat tin dikumpulkan mengikut bekas yang dihasilkannya dan mengikut bilangan stesen pembentukan yang terkandung dalam satu penekan. Pilih keluarga mesin dahulu; sahkan kelajuan dan perkakasan dalam detik keluarga itu.
Ini menghasilkan tin plat timah bulat untuk buah-buahan, sayur-sayuran, makanan laut, daging dan minuman ringan. Penggabung tiga stesen melipat, bebibir, dan membentuk badan dalam satu urutan; penggabung empat stesen menambah leher, yang mengurangkan diameter atas supaya penutup yang lebih kecil dan lebih murah boleh digunakan. Necking menjimatkan bahan penutup tetapi menambah kerumitan alatan, jadi pilihan antara tiga dan empat stesen adalah keputusan kos berbanding fleksibiliti.
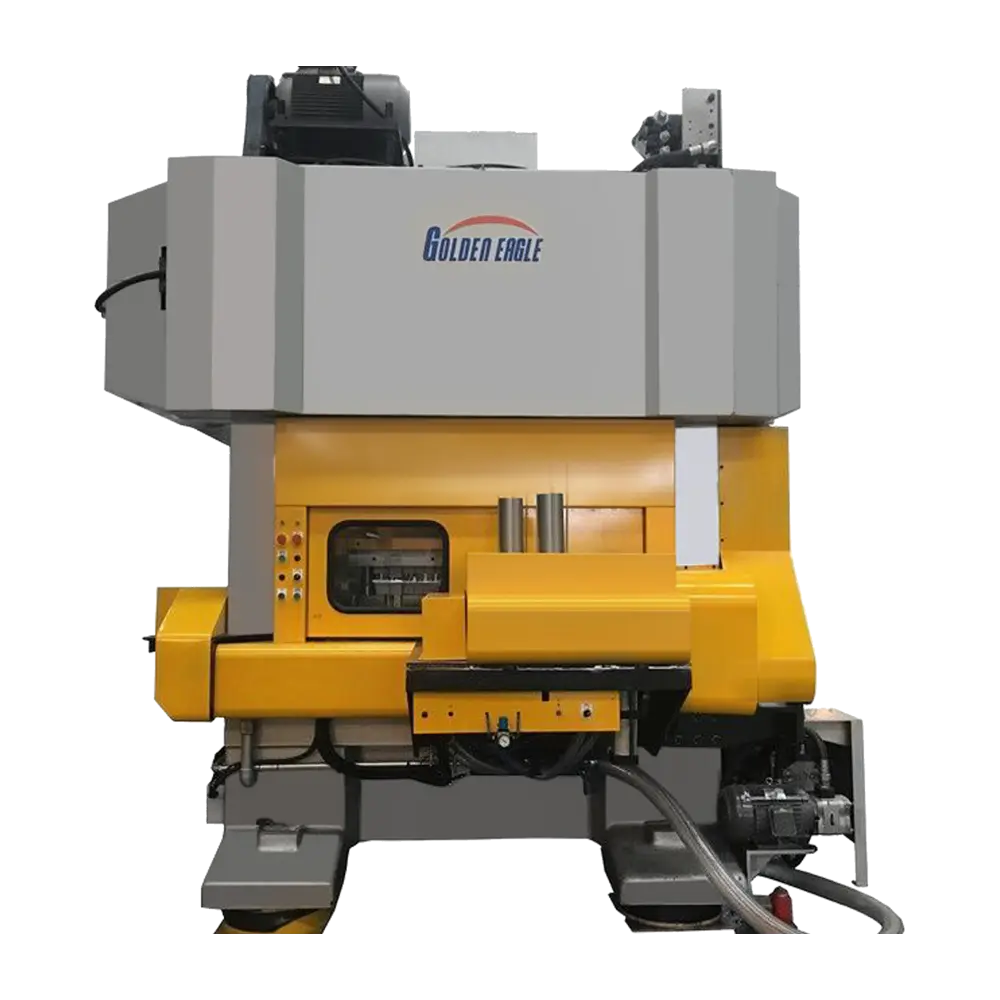
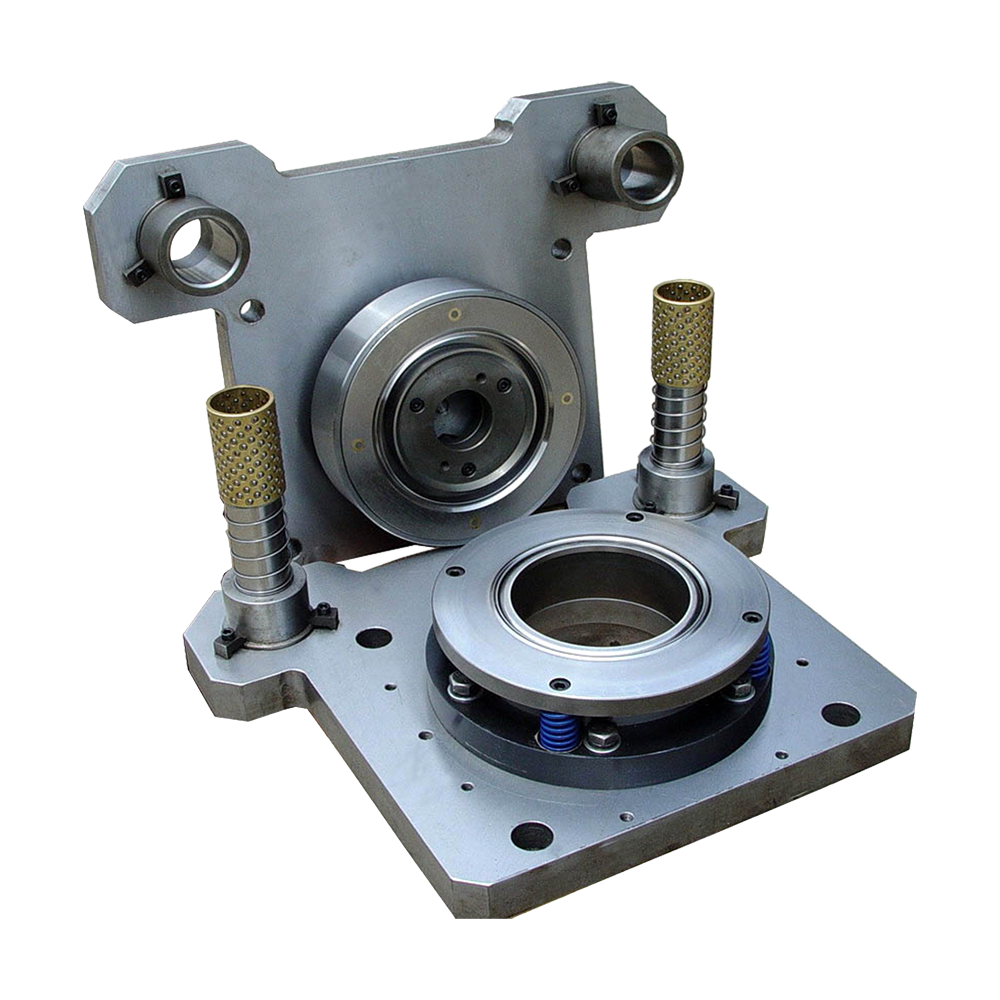
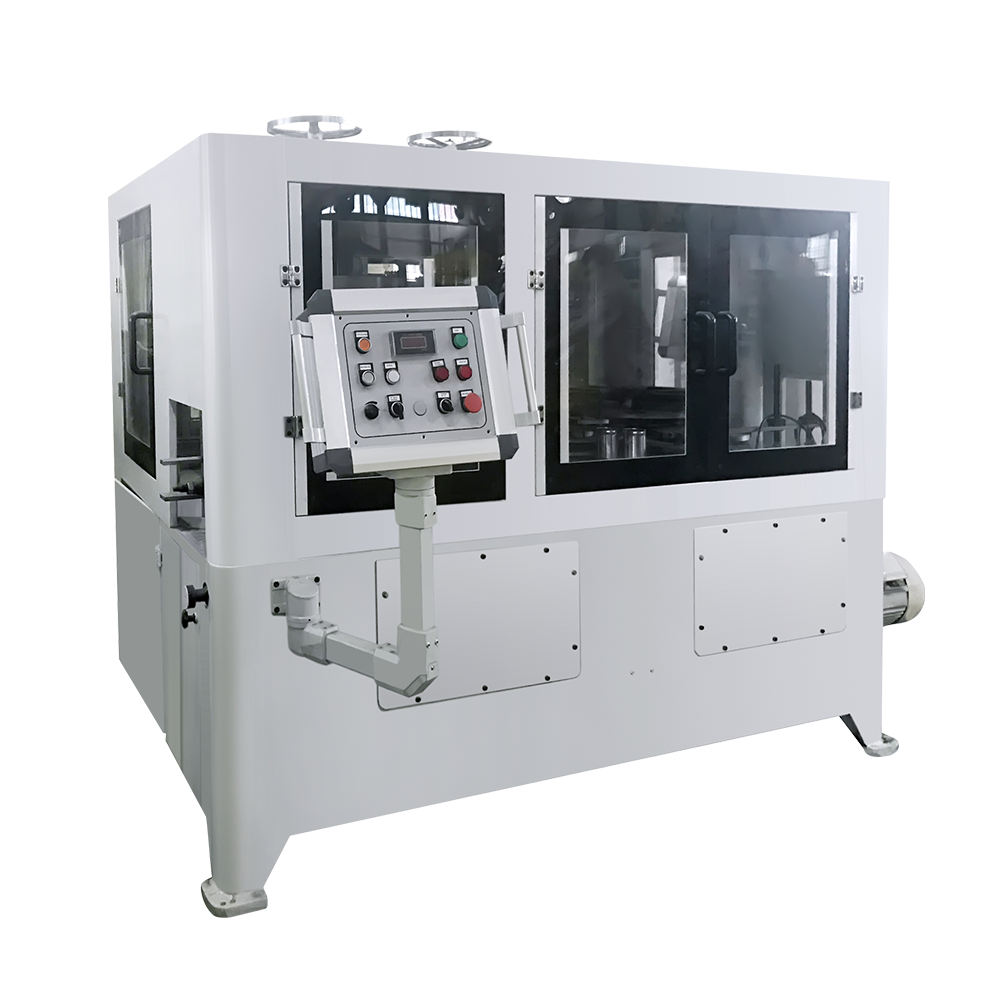 Mesin Pembuat Tin Beading Necking Berprestasi Tinggi Penggabung 8 kepala automatik ini mengendalikan leher, bebibir dan manik untuk tin makanan bersaiz D52-99 mm, sesuai apabila julat saiz yang sempit menjadikan penukaran jarang berlaku dan integriti jahitan adalah kritikal. Lihat Produk →
Tin susu tepung ialah bekas berdiameter besar yang biasanya disiram nitrogen untuk mengekalkan kesegaran. Jahitan mesti menahan gas, dan dimensi badan mesti kekal stabil sepanjang jangka masa panjang. Penggabung stesen tunggal dan dua stesen mendominasi segmen ini kerana julat saiz tin adalah sempit dan penukaran jarang berlaku.
Tin aerosol beroperasi di bawah tekanan dalaman, jadi ketekalan ketebalan dinding dan kualiti kimpalan adalah kritikal. Talian aerosol biasanya menggabungkan pengimpal badan dengan penebuk yang membentuk bahagian atas kon atau kubah. Daya pembentukan untuk kon adalah lebih tinggi daripada hujung rata, dan ujian pecah menjadi sebahagian daripada kawalan pengeluaran biasa.
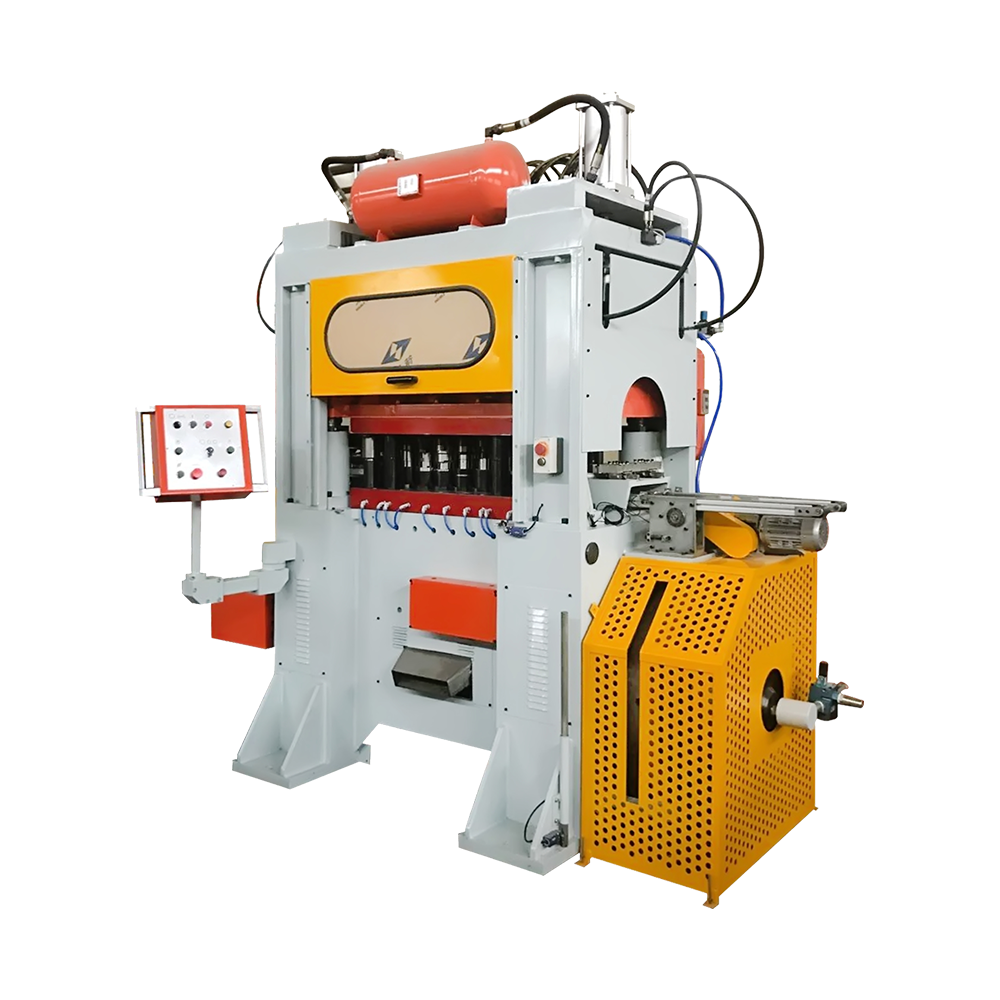
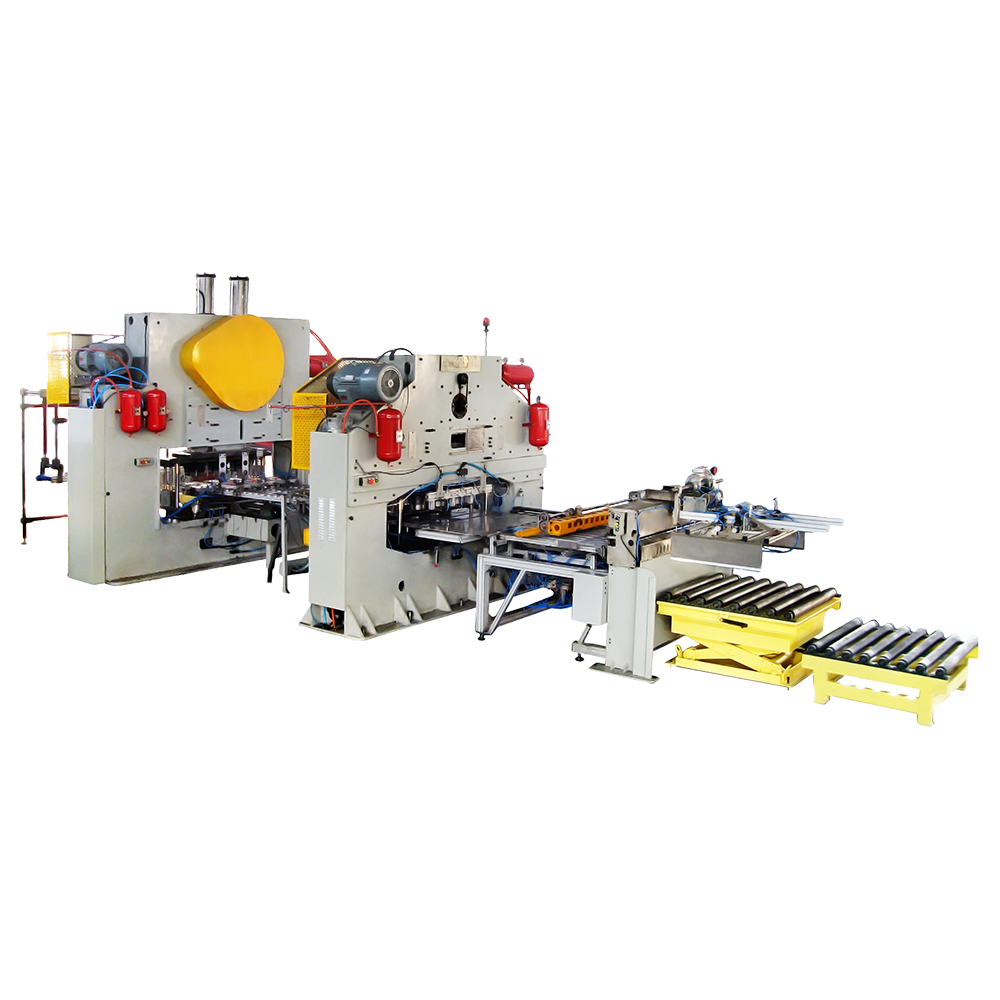
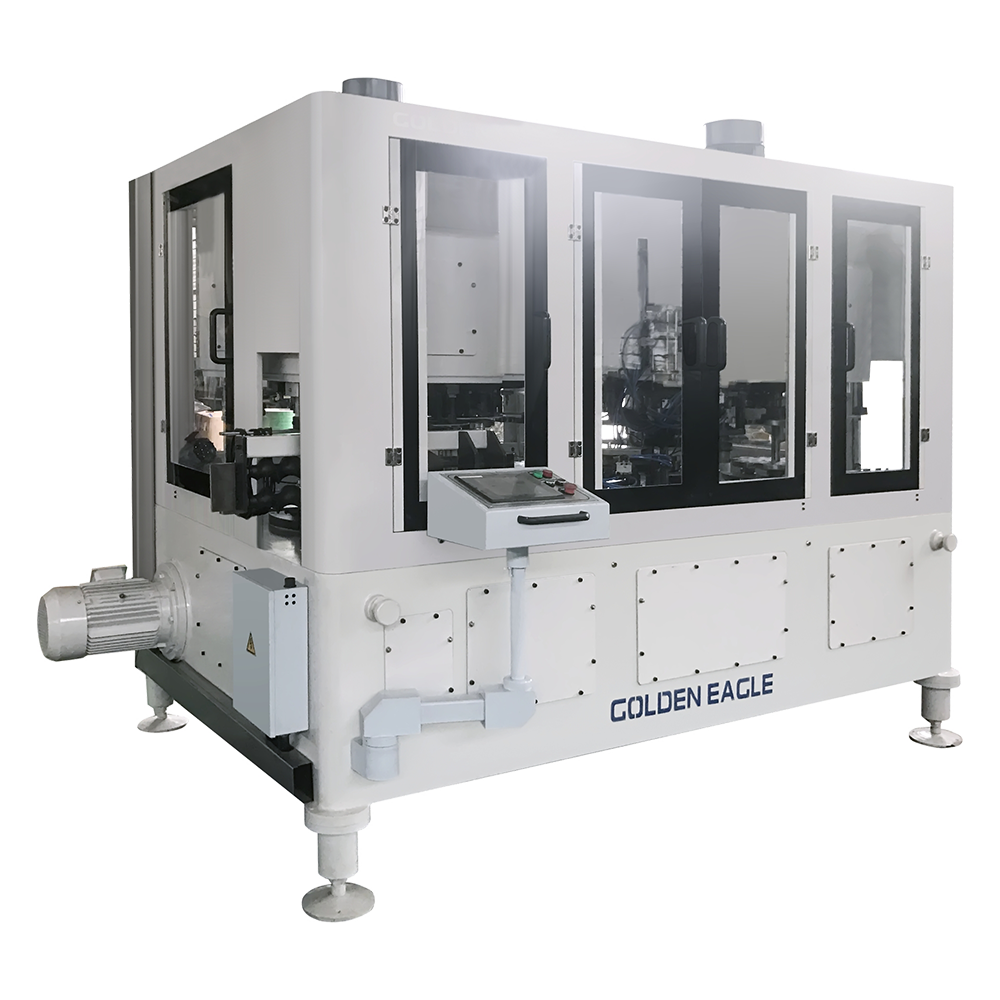 Barisan Pengeluaran Tin Aerosol Berkelajuan Tinggi dengan Penebuk Pembentukan Talian automatik ini menggabungkan leher, bebibir, manik dan jahitan untuk tin aerosol dengan ketinggian sehingga 320 mm, menampilkan penebuk dikawal CNC untuk membentuk kon daya tinggi. Lihat Produk →
Tin kimia membawa cat, pelincir, penipisan dan bahan kimia pertanian, selalunya dalam plat timah yang lebih tebal. Mereka memerlukan kapasiti pembentukan yang lebih berat dan tetapan kimpalan yang dipadankan dengan kepingan yang lebih tebal, kerana kandungan kimia lebih menghakis daripada kebanyakan produk makanan.
Hujung dan penutup adalah produk yang paling mencabar untuk dibuat. Garisan penutup akhir mengecap cengkerang, dan mesin penekan penukaran EOE membentuk garis skor, memalingkan tab dan menimbulkan gelang. Haus cetakan kecil kelihatan dengan cepat kerana prestasi pembukaan yang lemah. Pengeluar yang membuat tudung sendiri mengelakkan kesesakan bekalan biasa, kerana masa pendahuluan untuk tudung selalunya lebih lama daripada badan tin.
| Keluarga mesin | Format boleh dihasilkan | Reka bentuk tipikal | Pengguna akhir biasa |
|---|---|---|---|
| Penggabung makanan dan minuman | Tin tiga keping bulat | Penggabung tiga atau empat stesen | Pengetinan, pengisi minuman |
| Penggabung susu tepung | Tin bulat besar kedap gas | Penggabung stesen tunggal atau dua | Pembungkus tenusu dan formula bayi |
| Talian aerosol | Tin aerosol berkadar tekanan | Pengimpal badan ditambah penekan kon dan kubah | Penjagaan peribadi, isi rumah, aerosol teknikal |
| Talian tin kimia | Tin bulat tolok berat | Penekan bertetulang dan pengimpal arus tinggi | Cat, pelincir, agrokimia |
| Penutup akhir dan garisan EOE | Kerang dan hujung yang mudah dibuka | Tekan tamat tambah tekan penukaran | Bolehkah tumbuhan, pengeluar makanan menjalankan tudung sendiri |
Garis tiga keping mengikut urutan tetap. Memahaminya menjadikan petikan lebih mudah untuk dibandingkan dan penyelenggaraan lebih mudah untuk dirancang. Urutan ini digunakan untuk kebanyakan garisan makanan, minuman, susu tepung dan bahan kimia.
Dalam mesin penggabung, beberapa langkah ini berlaku dalam satu penekan, jadi talian penggabung menggunakan lebih sedikit ruang dan memerlukan lebih sedikit pengendali daripada mesin satu guna yang berasingan. Pertukaran adalah perkakas yang lebih kompleks: satu kerosakan pada stesen menghentikan keseluruhan penggabung.
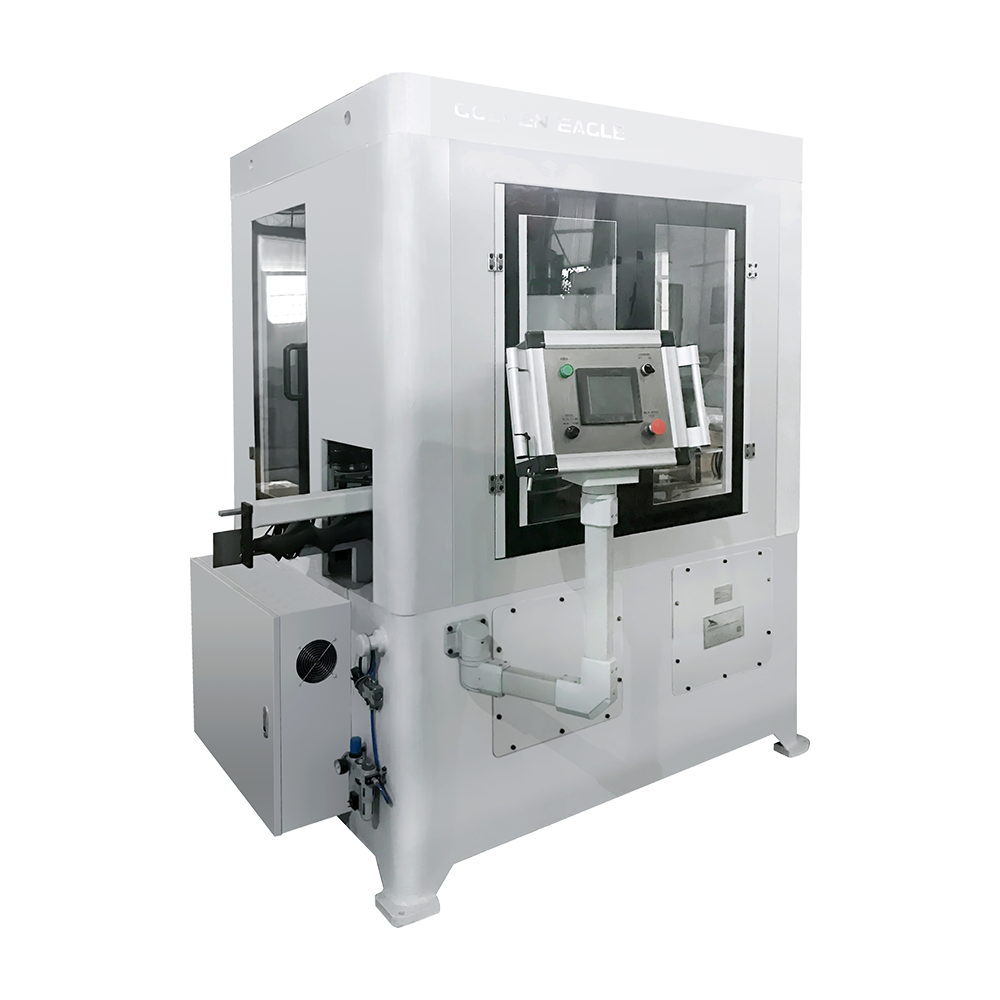
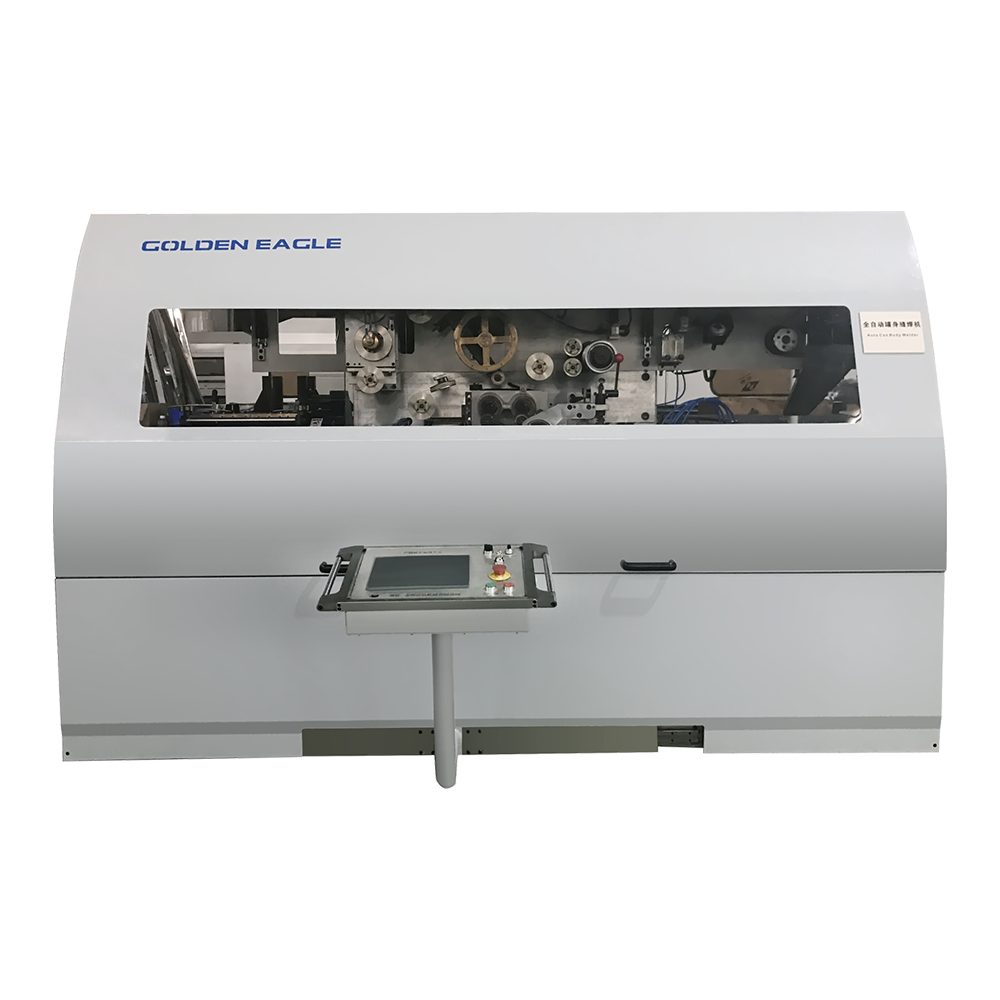 500cpm GT10C-500 Mesin pengimpal badan tin automatik Mesin Kimpalan Tin Automatik Mesin Kimpalan Tin Berkelajuan Tinggi Lihat Produk →
Setelah keluarga mesin dipilih, nilaikan lima penapis. Ia lebih penting daripada reputasi jenama dan boleh disahkan sebelum anda menandatangani pesanan.
Untuk pemilihan langkah demi langkah, ikuti kami panduan cara memilih mesin membuat tin yang betul sebelum meminta sebut harga.
Harga mesin hanyalah sebahagian daripada pelaburan. Persediaan lengkap termasuk penggabung atau penekan berasingan, pengimpal badan, salutan dan pengeringan jalur sisi, garis penutup hujung atau garisan EOE, menukar alatan untuk setiap saiz tin, pemasangan, latihan dan stok awal bahagian haus. Bandingkan skop baris penuh, bukan harga mesin tajuk.
Empat faktor paling banyak menggerakkan kos:
Perbandingan yang berguna ialah kos per juta tin yang dihasilkan, bukan kos setiap mesin. Talian yang lebih mahal sedikit dengan sekerap yang lebih rendah dan pertukaran yang lebih pendek biasanya membayar balik dalam masa dua tahun.
Mesin membuat tin ialah mesin penekan mekanikal dengan arus kimpalan dan kimia salutan di atas. Kebanyakan perhentian yang tidak dirancang datang dari beberapa tempat yang sama: gulungan jahitan yang haus, bilah slitter yang kotor, elektrod kimpalan tersalah laras dan pelinciran yang hilang. Jadual yang mudah menghalang majoriti daripada mereka.
Catatkan kiraan sekerap setiap syif; kadar sekerap yang meningkat biasanya merupakan tanda pertama kehausan alatan. kami nota penyelenggaraan untuk mesin membuat tin huraikan semakan ini dengan lebih terperinci.
Mulakan projek dengan spesifikasi satu halaman: dimensi tin, ketebalan helaian dan salutan, tin sasaran setiap syif, format penutup dan senarai perubahan saiz yang dirancang. Padankannya dengan keluarga mesin di atas, kemudian sahkan output, kadar sekerap dan sokongan perkakas dengan pembekal sebelum menandatangani. Garisan yang dipilih dengan cara ini akan mengekalkan kelajuan papan nama, mengekalkan kualiti jahitan dan memberikan kos setiap tin yang boleh diramal selama bertahun-tahun.
Produk berkaitan
Ditubuhkan pada tahun 1978, syarikat itu merupakan salah satu syarikat terkenal yang terkenal di rumah dan di luar negara.
Kategori produk
Maklumat hubungan
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646