2026-10-08
Perbezaan 0.02 mm dalam tekanan penggelek jahitan boleh mengubah garisan tin 500 cpm kepada kadar kebocoran 3 peratus. Itulah realiti di sebalik frasa mesin membuat tin tin: ia bukan satu unit tetapi satu rangkaian stesen pembentukan, kimpalan, salutan, leher dan jahitan yang mesti mempunyai toleransi bersama. Kesimpulan praktikal adalah mudah. Sebelum membandingkan harga, bandingkan julat diameter tin yang dinilai mesin, tetingkap ketebalan plat tin, kawalan kualiti jahitan dan kaedah tukar ganti dengan campuran produk sebenar anda.
Artikel ini menerangkan perkara yang dilakukan oleh setiap peringkat, konfigurasi mesin yang sepadan dengan sasaran output yang mana, dan tempat pembeli paling kerap kehilangan wang selepas pemasangan.
Mesin membuat tin tin meliputi urutan operasi yang bermula dengan gegelung plat tin rata dan berakhir dengan tin yang telah dimeterai dan diuji. Setiap peringkat menambah toleransi yang mesti diserap oleh peringkat seterusnya. Jika diameter badan hanyut sebanyak 0.05 mm, stesen jahitan mungkin masih menutup jahitan, tetapi pertindihan menjadi tidak sekata dan risiko kebocoran meningkat.
Kelajuan undian mesin hanya berguna jika peralatan huluan dan hiliran boleh menandinginya. Jurukimpal 300 cpm yang membekalkan mesin jahit 150 cpm akan menimbulkan masalah penampan, bukan keuntungan pengeluaran.
Mesin stesen tunggal melakukan satu operasi pada satu masa, biasanya untuk saiz tin volum rendah atau tidak teratur. Penggabung tiga stesen menggabungkan leher, bebibir dan jahitan dalam satu bingkai, yang mengurangkan ruang lantai dan kerosakan pengendalian. Penggabung empat stesen menambah manik atau langkah bebibir kedua dan biasa digunakan untuk tin minuman dan makanan pada kelajuan yang lebih tinggi.
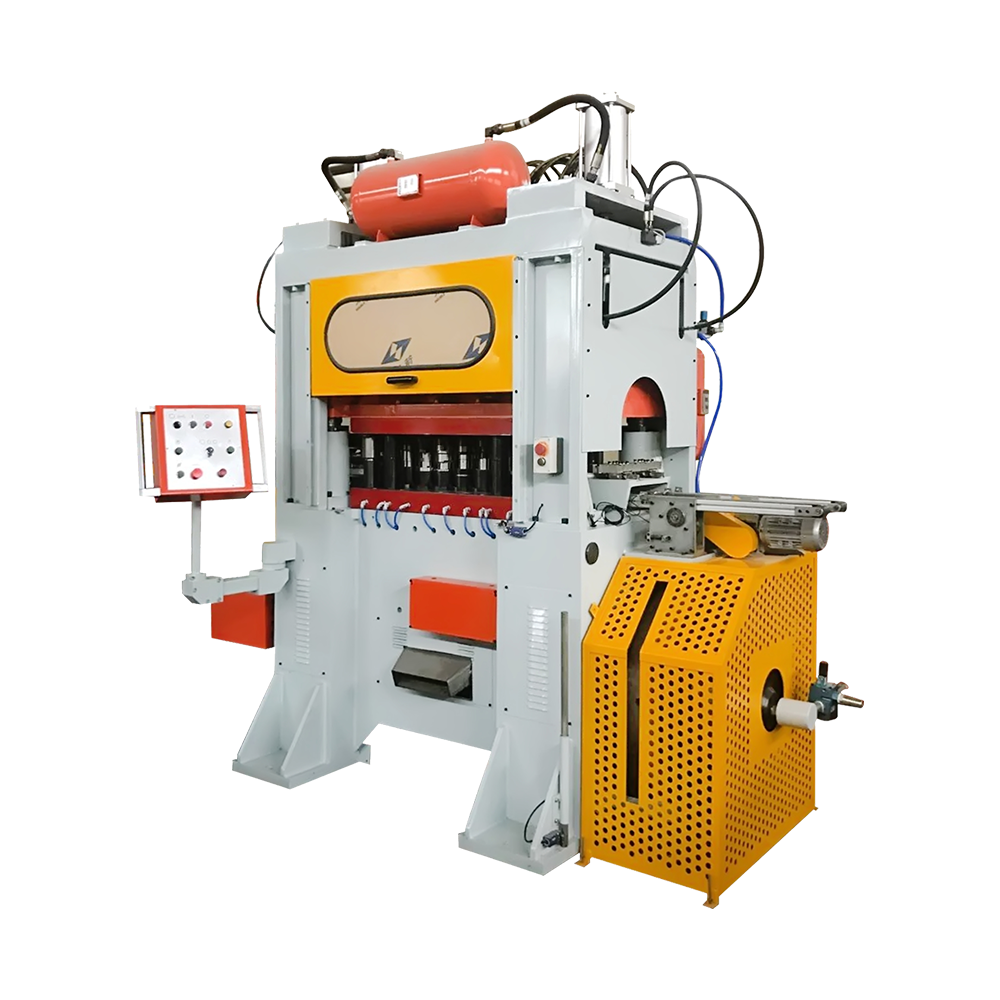
Untuk barisan tin makanan atau minuman, penggabung tiga stesen selalunya merupakan titik permulaan yang praktikal. Ia mengendalikan diameter tin dari kira-kira 52 mm hingga 200 mm dan kelajuan dari 120 hingga 300 cpm, bergantung pada pemacu dan perkakas.
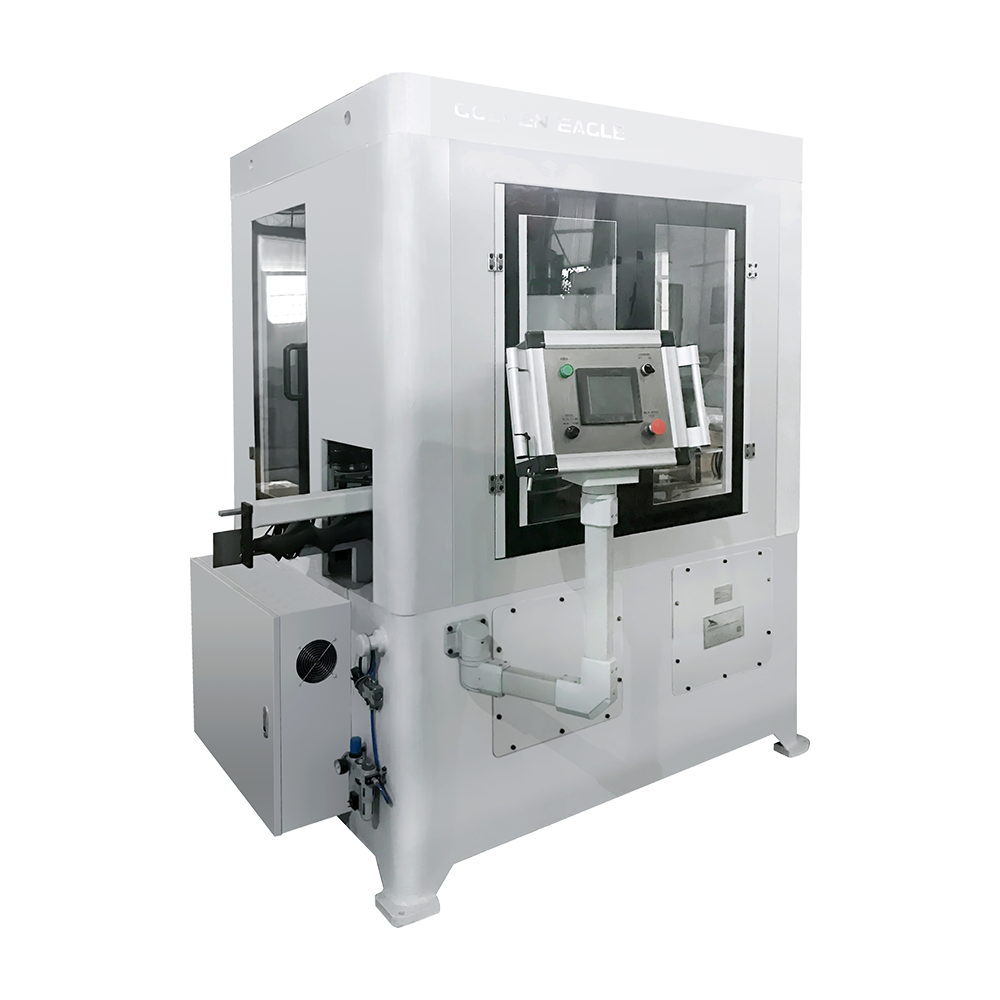
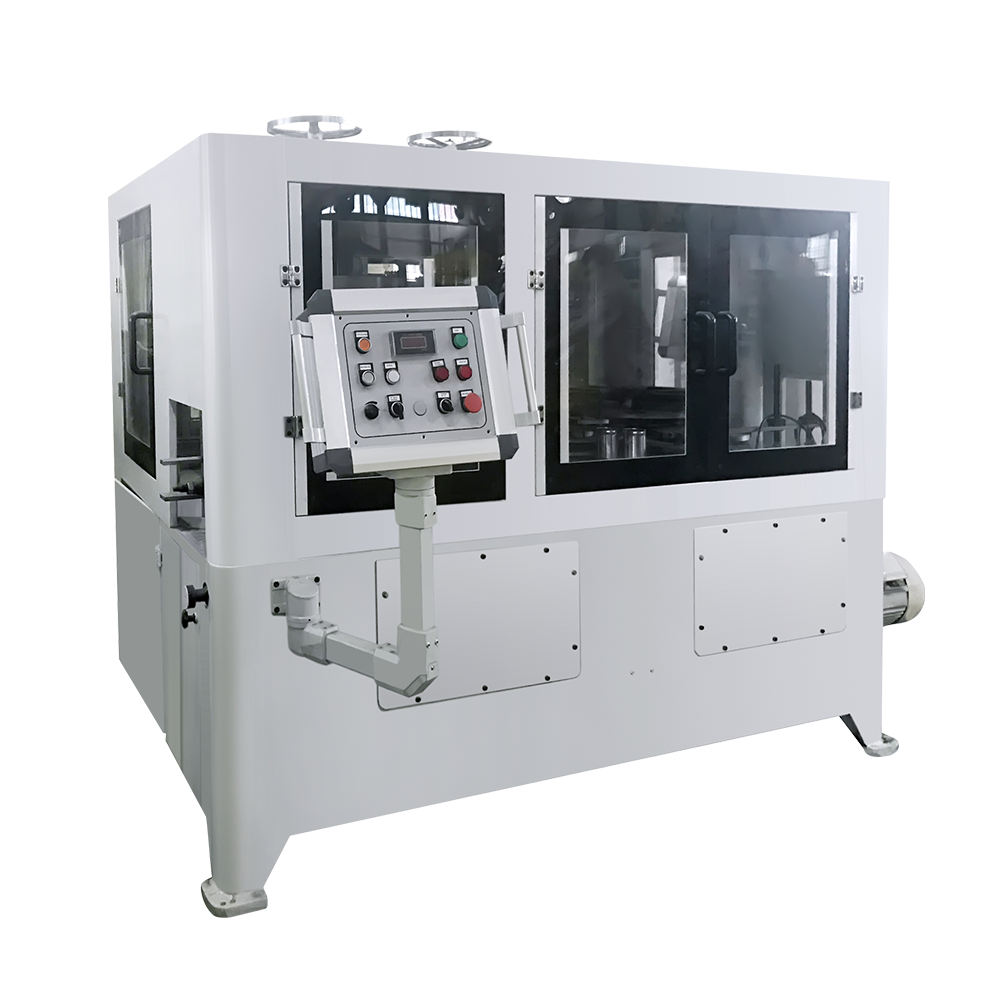 Mesin Pembuat Tin Gabungan Manik Flanging Necking Automatik Makanan dan minuman boleh melapik peralatan untuk leher, bebibir dan manik automatik, dengan konfigurasi kepala dan kelajuan berbilang untuk saiz tin yang berbeza-beza. Lihat Produk →
Apabila campuran produk termasuk tin yang lebih tinggi atau memerlukan manik sebelum jahitan, penggabung empat stesen menambah stesen pembentukan tambahan tanpa mesin kedua. Ia juga lebih mudah untuk memastikan jahitan bertindih konsisten apabila panjang badan berubah dengan kerap.
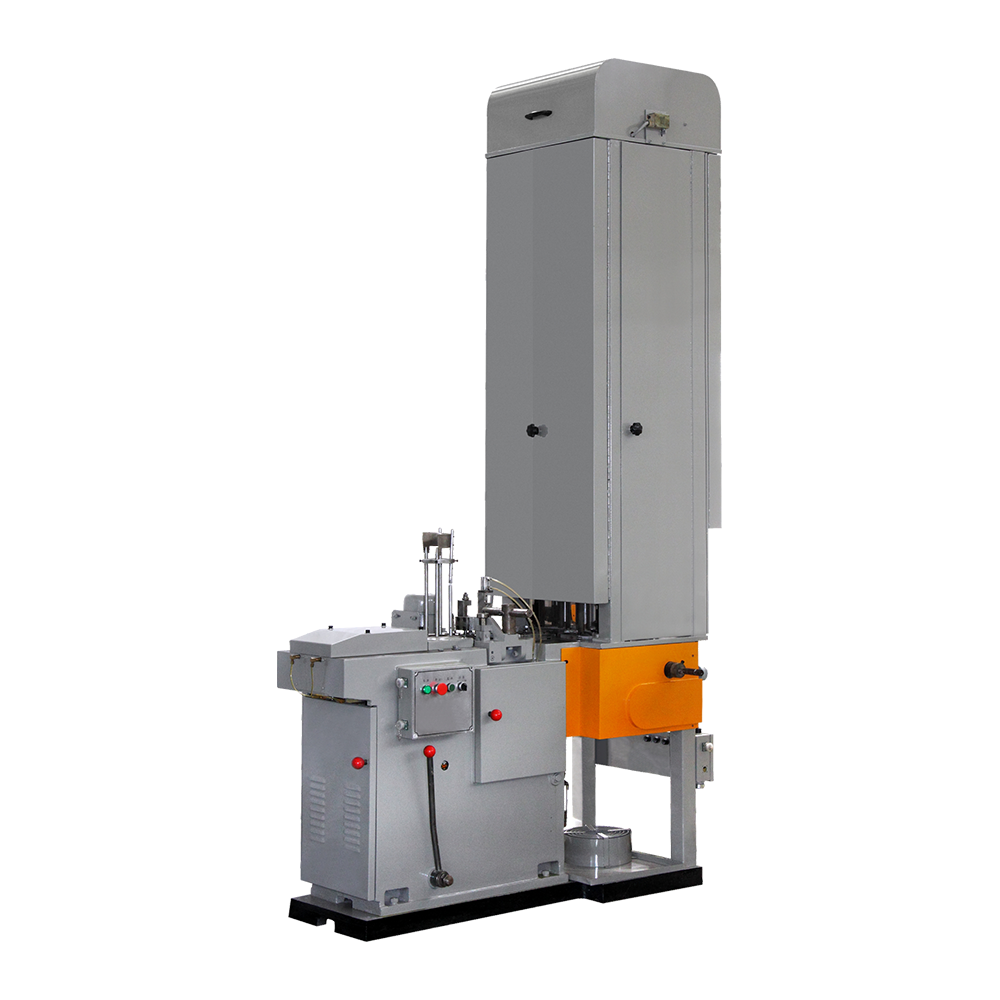
 Mesin Pembuat Tin Jahitan Berleher Empat Stesen Flanging Manik Menambah stesen pembentukan untuk tin atau manik yang lebih tinggi sebelum jahitan, membantu mengekalkan pertindihan jahitan apabila panjang badan berubah. Lihat Produk →
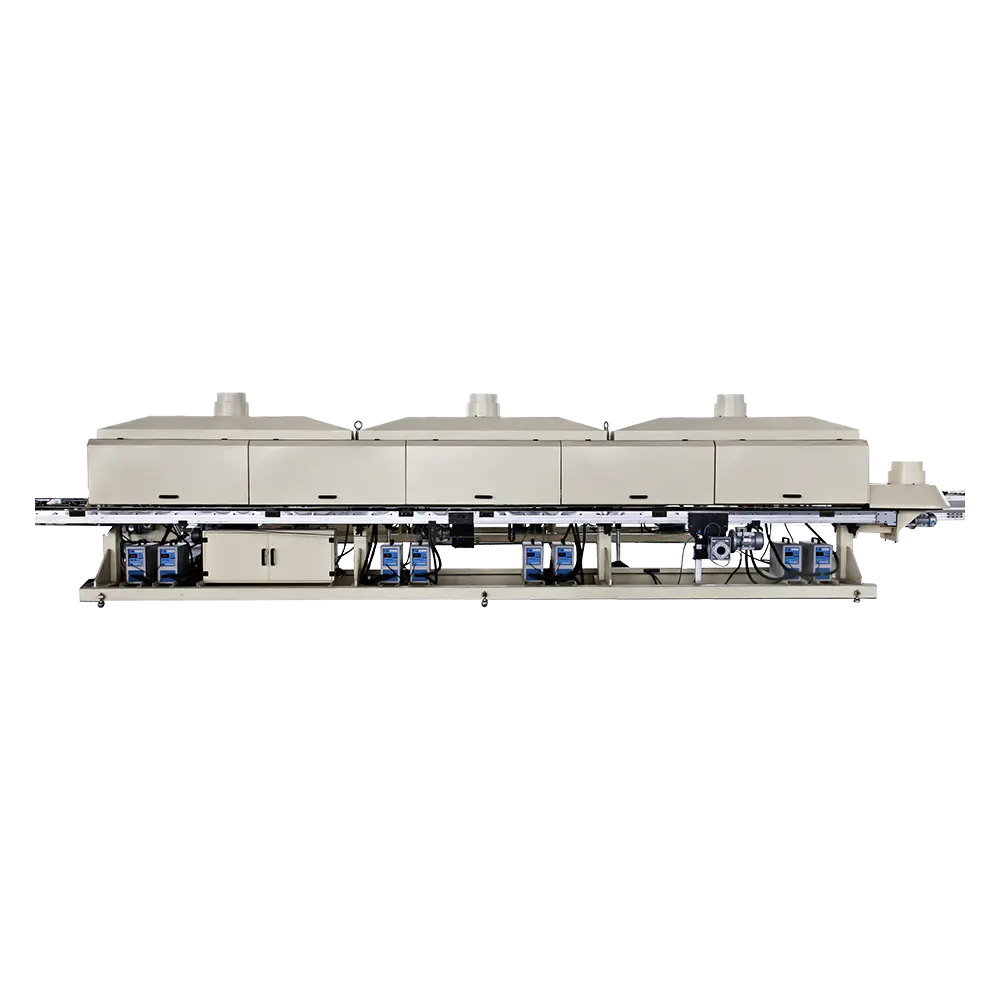
Kimpalan adalah unit kritikal yang lain. Pengimpal badan tin automatik 500 cpm menggunakan elektrod wayar kuprum dan pertindihan terkawal untuk menghasilkan jahitan sisi yang boleh bertahan dalam salutan, leher dan jahitan tanpa retak.
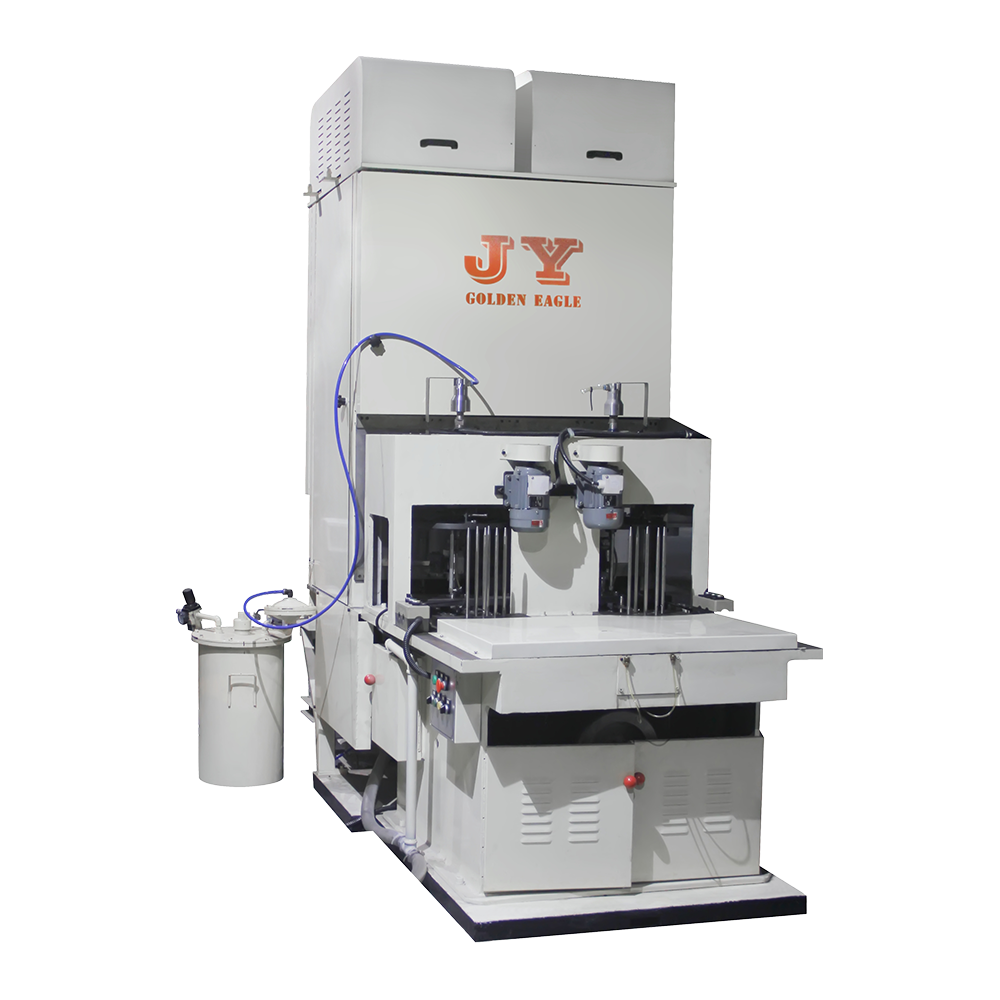
 Pengimpal Badan Tin Automatik GT10C-500 untuk Tin Tin Pengimpal jahitan automatik berkelajuan tinggi untuk badan tin, dengan output 500 cpm dan elektrod wayar tembaga untuk jahitan sisi yang konsisten. Lihat Produk →
Jadual di bawah membandingkan tiga konfigurasi biasa. Nombor-nombor tersebut adalah petunjuk dan harus disahkan terhadap data ujian sebenar pengilang untuk saiz tin dan spesifikasi plat tin anda.
| Parameter | Talian separa automatik | Penggabung automatik | Talian berkelajuan tinggi |
|---|---|---|---|
| Ketebalan plat timah | 0.20-0.38 mm | 0.15-0.35 mm | 0.14-0.30 mm |
| diameter boleh | 52-180 mm | 52-200 mm | 52-300 mm |
| Kelajuan dinilai | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Masa pertukaran | 2-4 jam | 45-90 minit | 60-120 minit |
| Sasaran toleransi jahitan | /- 0.05 mm | /- 0.03 mm | /- 0.02 mm |
| Operator setiap syif | 4-6 | 2-3 | 1-2 |
Tingkap tinplate yang sempit bukanlah satu kecacatan. Talian berkelajuan tinggi selalunya menjalankan plat nipis kerana stesen pembentukan dan kimpalan direka untuk mengawal input regangan dan haba dengan lebih tepat. Risikonya ialah membeli talian berkelajuan tinggi untuk campuran produk yang memerlukan perubahan saiz yang kerap, kemudian kehilangan jam pada penukaran dan perkakas semula.
Kos modal hanya satu baris dalam persamaan bayaran balik. Buruh, masa henti tukar ganti, hayat mati ganti, dan kadar sekerap sering memutuskan sama ada talian mengembalikan pelaburannya dalam masa dua atau lima tahun. Carta di bawah menunjukkan kos relatif dan profil buruh untuk tiga konfigurasi.
| Konfigurasi | Keluaran biasa | Kos modal relatif | Kos buruh relatif |
|---|---|---|---|
| Separa automatik | 30-60 cpm | ||
| Penggabung automatik | 120-300 cpm | ||
| Talian berkelajuan tinggi | 300-600 cpm |
Talian separa automatik mungkin kos pendahuluan lebih rendah, tetapi ia memerlukan empat hingga enam pengendali setiap syif dan penukaran boleh mengambil masa setengah hari. Untuk loji yang menjalankan tiga atau lebih saiz tin setiap minggu, kos buruh dan masa henti boleh melebihi perbezaan harga dalam tempoh 18 bulan. Talian berkelajuan tinggi hanya membayar balik apabila buku pesanan menyokong jangka panjang dan bekalan tinplate adalah konsisten.
Kebanyakan masalah selepas pemasangan bukan disebabkan oleh mesin yang rosak. Ia datang daripada alatan yang tidak sepadan, kriteria penerimaan yang tidak jelas dan alat ganti yang hilang. Sebelum menandatangani, semak perkara ini:
Untuk senarai semak yang lebih mendalam tentang memadankan ciri mesin dengan campuran produk anda, lihat panduan ini mengenai memilih mesin membuat tin yang betul .
Mesin membuat tin tin ialah alat ketepatan, dan masa operasinya bergantung pada rentak penyelenggaraan yang mudah. Pemeriksaan harian hendaklah meliputi tekanan penggelek jahitan, haus elektrod kimpalan, dan titik pelinciran. Pemeriksaan mingguan hendaklah termasuk muncung salutan jahitan sisi, permukaan cetakan berleher, dan ketegangan tali pinggang pemacu.
Menyimpan set ganti penggelek jahitan, pemasangan elektrod kimpalan dan penderia kritikal di tapak boleh mengurangkan penutupan dua hari kepada perubahan dua jam.
Kejuruteraan di sebalik barisan yang boleh dipercayai berasal dari membina dan menservis keluarga mesin yang sama selama bertahun-tahun. Jentera Makanan Zhejiang Jingying, yang berpangkalan di Zhoushan, China, telah mengeluarkan mesin dan acuan membuat tin sejak 1978. Syarikat itu melaporkan lebih daripada 350 pekerja, lebih 10,000 mesin pembuatan tin dan akhir yang dihasilkan, dan pensijilan ISO 9001 dan ISO 14001. Prinsip reka bentuknya merujuk kepada KRUPP, SOUDRONIC, dan ALFONS-HAAR, dengan pelarasan berdasarkan pengalaman pengeluarannya sendiri.
Rangkaian produk Jingying meliputi barisan tin makanan dan minuman, mesin tin tepung susu, peralatan tin aerosol, mesin tin kimia, garis penutup hujung, sistem mudah buka hujung, pengimpal dan acuan penekan penukaran. Syarikat itu mengeksport ke Eropah, Asia, Afrika, Amerika Utara, Amerika Selatan dan Oceania. Anda boleh menyemak rangkaian peralatan penuhnya di Tapak pembuatan Jingying sebelum meminta sebut harga.
Pembelian mesin tin tin adalah keputusan kapasiti, bukan pembelian katalog. Mulakan dengan saiz tin yang akan anda jalankan tahun depan, ketebalan plat tin yang boleh anda perolehi dengan pasti, dan masa pertukaran yang boleh diterima oleh buku pesanan anda. Kemudian padankan kelajuan dinilai mesin, toleransi jahitan dan pakej perkakas dengan fakta tersebut. Harga terendah bagi setiap mesin jarang sekali merupakan kos terendah bagi setiap tin.
Produk berkaitan
Ditubuhkan pada tahun 1978, syarikat itu merupakan salah satu syarikat terkenal yang terkenal di rumah dan di luar negara.
Kategori produk
Maklumat hubungan
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646